

Luftbubblor som fastnar i farmaceutiska salvor eller kosmetiska krämer leder till oxidation och förkortad hållbarhet. Vår aseptiska vakuumblandningstank löser detta genom att bearbeta material unde...
READ MORE
Designguide för blandningstankar: Dimensionering, omrörare, jackor, sanitära detaljer
En mejeriprocessor beställde en gång en 3 000 L blandningstank, fyllde den till 2 600 L och väntade fortfarande 25 minuter på att mjölkpulvret skulle lösas upp. Tanken var inte för liten. Agitatorn var. Ett enda pumphjul satt 900 mm från botten på en körning med snabb hastighet, utan bafflar, så pulvret åkte en långsam ytvirvel istället för att dras ner och blötas.
Det fallet sammanfattar disciplinen: blandningstankens design är ett vätskeproblem först och ett tillverkningsproblem för det andra. Två kärl med identiska ska kunna bete sig helt olika när impellertyp, baffelsats, fyllnadsnivå och mantelyta ändras. Arbeta igenom besluten i nedanstående ordning och de flesta överraskningar försvinner innan ritningarna släpps.
Fixa plikten innan någon drar tanken
Skriv ner processdata före geometri. De fem punkterna nedan är de som oftast hoppas över, och de bestämmer allt som följer.
Siffrorna värda att låsa in först
- Viskositet vid processtemperatur, inte vid rumstemperatur, eftersom en produkt som läser 200 cP kan falla till 20 cP vid 60 °C.
- Fastämneshalt, partikelstorlek och densitetsgapet mellan pulver och vätska, som avgör om du behöver skjuvning eller vanlig flöde.
- Minsta och maximala batchvolym, eftersom en tank med storleken 5 000 L ofta blandas dåligt vid 1 000 L.
- Blandningstid och homogenitetsmål, till exempel 95 % enhetlighet inom 10 minuter.
- Uppvärmnings- eller nedkylningshastighet, plus rengöringsmetoden, eftersom båda insidan.
Det hjälper också att vara exakt om vad en blandningstank faktiskt gör : skalet lagrar produkten, medan pumphjulet, bafflarna och bottenformen skapar det flödesmönster som gör jobbet. En tank som endast anges i volym är en behållare, inte en blandare.
Storlek: Volym, Fyllningsnivå och Headspace
Total volym och arbetsvolym är olika siffror, och att blanda ihop dem är det vanligaste storleksfelet. Ett upprört kärl går normalt kl 70–80 % av dess totala volym , med det återstående utrymmet reserverat för skum, stänk och spraybollen.
| Parameter | Gemensamt utbud | Vad det förändrar |
|---|---|---|
| Arbetsvolym / total volym | 70–80 % | Skummån, spraykulaspel, vortexkontroll |
| Vätskehöjd till tankdiameter (Z/T) | 0,8–1,5 | Antal pumphjul som behövs på en axel |
| Headspace ovanför vätska | 15–25 % av skalhöjden | Skummande, stänk, CIP-täckning |
| Baffelbredd | T/10 till T/12 | Bryter virveln, omvandlar virvel till topp-till-botten-flöde |
| Impellerdiameterförhållande, låg viskositet | 0,30–0,50 av tankens diameter | Flödeshastighet kontra skjuvning vid bladspetsen |
| Impellerdiameterförhållande, hög viskositet | 0,60–0,90 av tankdiameter | Väggsopning, värmeöverföring, döda zoner |
Två praktiska regler följer av tabellen. En kärl med en vätskehöjd över ungefär,5 gånger dess diameter 1 två pumphjul på en och en tank som konsekvent går under 40 % av sin arbetsvolym är en kandidat för ett kärl eller en sidoinloppsrörare.
Interner och bottengeometri
Invändiga delar är billiga att lägga till vid ritningsstadiet och dyra att eftermontera när tanken är inkopplad.
- Fyra bafflar i 90 grader, förskjutna från utloppet, förblir standard för lågviskös drift; de omvandlar virvling till topp-till-botten-omsättning.
- En diskad botten med en kort kon dränerar bättre än en platt botten och lämnar mindre klack mellan omgångarna.
- Använd ett spolande, helt dränerande utlopp på den lägsta punkten istället för ett upphöjt dopprör som fångar produkten.
- Toppmontering passar fartyg från cirka 1 till 30 m³, medan sidoingångsomrörare tjänar sin plats i höga tankar där skaftlängden blir opraktisk.
Givarfickor, provventiler och reservmunstycken ska dras nu. som läggs till senare varje ytterligare en svetsning, ytterligare en polering och ytterligare en rengöringskontroll.
Matcha impellern med vätskan
Kärnfrågan är om processen behöver flöde eller skjuvning. Lågviskösa vätskor behöver bulkomsättning, högviskösa produkter behöver väggkontakt och oblandbara vätskor eller svårvätta pulver behöver klippas vid bladspetsen.
- Under cirka 100 cP: bärplanshjul eller pumphjul med vinklade blad, dimensionerade för pumphastighet snarare än hästkrafter.
- 100–5 000 cP: turbiner med lutande blad med ett större förhållande mellan diameter och tank, ofta i två steg.
- Över 5 000 cP: ankare, grindar eller spiralformade band som löper nära väggen, vilket också förbättrar mantelns värmeöverföring.
- Emulsions- och spridningsfunktion: rotor-statorhuvuden som ibland arbetar under vakuum.
För enkel blandning med låg viskositet är ett enkelväggigt omrört kärl ofta det mest ekonomiska svaret, med den sparade budgeten som går till baffel och en växellåda av rätt storlek. En 500 L till 5 000 L SS304 blandningstank täcker ett brett utbud av drycker, såser och lätta kemikaliesatser när omröraren är anpassad till vätskan.
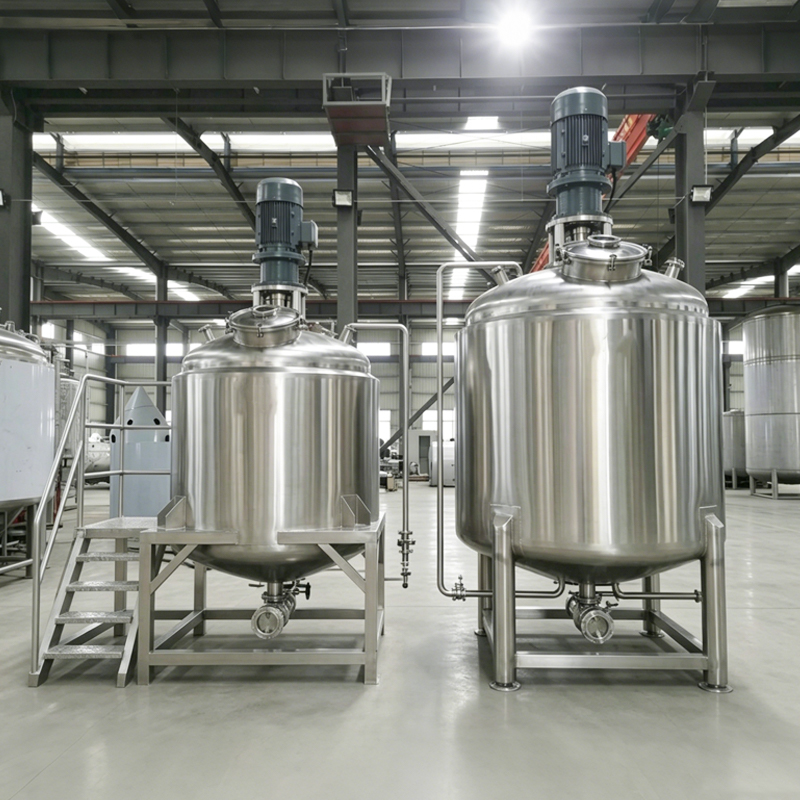 500L–5000L SS304 enskiktsblandningstank för tvättmedel Blandningstank i rostfritt stål för lågviskösa tvättmedel, drycker och lätta kemikaliesatser, med anpassningsbar skovel- eller ankarrörning och kapacitet på 500–5 000 L. Visa produkt →
När processen verkligen behöver hög skjuvning
Rotor-statorhuvuden roterar med spetshastigheter på ungefär 15–25 m/s och reducerar droppar eller agglomerat till 2–50 µm intervall, vilket är anledningen till att de är specifika för emulsioner, gummin och pigmentdispersioner snarare än bulkblandning. De är inte ett botemedel mot dåligt flöde: ett högskjuvningshuvud inuti en obruten tank lämnar fortfarande döda zoner i hörnen.
 3000 rpm emulgerande tank med hög skjuvning med rotor-statorsystem Högskjuvningsrotor-stator-homogenisator för stabila emulsioner, krämer och partikelreduktion, med SS316L-kontaktdelar och hastigheter upp till 3 000 RPM. Visa produkt →
Värmeöverföring: Jackor, splar och temperaturmetoder
Om produkten måste värmas eller kylas är mantelytan ofta den begränsade faktorn, eftersom en kontrollslinga bara kan fungera med den yta du bygger. Dimple jackets är det vanliga valet för kärl upp till ca 20 m³, halfpipe coils klarar högre tryck, och interna coils ökar ytan på bekostnad av rengöringsåtkomst.
- Matcha media: ånga för snabb uppvärmning, varmt vatten för skonsam drift, glykol för kylning under omgivningstemperatur.
- Kontrollera temperaturinställningen, eftersom en 10 °C-inställning kräver mycket mer än en 40 °C.
- Isolera skalet och manteln för att minska kondens och stabilisera batchtemperaturen.
Ett mantlat kärl med en fördjupningsmantel och en omrörare med variabel hastighet hanterar både blandning och temperaturramp i en enhet, vilket tar bort ett överföringssteg mellan kärlen och den rengöring som följer med.
 1000L Dimple mantlad termisk blandningskärl för enhetlig uppvärmning Grovmantlad kärl för sirap och kemiska hartser, med PLC-temperaturkontroll, PT100-sensorer och stenullsisolering för att minska heta fläckar under uppvärmning. Visa produkt →
Material, finish och rengörbarhet
Betygsvalet följer produkten och rengöringskemikalierna, inte heller. SS304 täcker de flesta mejeriprodukter, drycker och lätta kemikalier, medan SS316L är det säkrare valet för kloridexponering, sura produkter, arbete med hög renhet och längre livslängd.
- En invändig finish på ungefär Ra 0,4–0,8 µm passar de flesta sanitära uppgifter; läkemedelsarbete kräver ofta spegelpolering.
- Luta bottnen mot utloppet och radiens inre hörn så att produkten inte kan samlas.
- Kontrollera att spraykulan täcks över hela arbetsvolymen, inklusive det övre skalet och undersidan av det övre huvudet.
- Eliminera döda ben på instrumentmunstycken, eftersom de är en vanlig källa till upprepade kontamineringsfynd.
Drivning, tätningar och kontroll
Ange vridmoment och flöde, inte RPM. Växellådan bör ha en servicefaktor på minst 1,5 mot det beräknade blandningsmomentet, eftersom startmomentet i en stabil viskös sats kan vara flera gånger det löpande värdet. För tätning håller en sanitär mekanisk tätning eller en spolbar läpptätning smörjmedel borta från produkten.
- En frekvensomriktare låter en tankservera flera recept och undviker överskjuvning av skjuvkänsliga produkter.
- Lastceller, en PT100-sond och en konduktivitets- eller pH-sensor förvandlar kärlet till ett övervakat processsteg.
- Receptkontroll på en PLC med dataloggning förenklar batchposter och städverifiering.
Sex fel som dyker upp efter start
- Dimensionerar på total volym och undrar sedan varför en halv sats aldrig blandas.
- Utelämna bafflar på en lågviskös produkt, så en ytvirvel bildas och pulver flyter.
- Montering av impellern för högt från botten, lämnar ett sedimentlager som aldrig lyfter.
- Underdimensionerar mantelområdet, försök sedan korrigera det med en större kontrollventil.
- Ignorerar CIP-täckning för det övre huvudet och munstyckena.
- Köper på RPM istället för vridmoment och flöde, vilket senare dyker upp som motoröverbelastning i en kall, trögflytande sats.
En checklista att godkänna före tillverkning
- Arbetsdata: viskositetskurva, fasta ämnen, satsintervall, mål för blandningstid.
- Geometri: arbetsvolym, vätskehöjdsförhållande, baffelstorlek och antal, impellertyp, diameter och avstånd från botten.
- Värmeöverföring: manteltyp, yta, media, temperaturinställning, isolering.
- Material och finish: grad, ytjämnhet, svetsbehandling, lutning till dränering.
- Drivning och tätningar: vridmoment, servicefaktor, tätningstyp, VFD-intervall.
- Instrumentering och rengöring: sensormunstycken, sprayanordningar, kontrollfilosofi.
Bra design av blandningstank är mest en fråga om ordning: fixa plikter, dimensionera geometrin, välj pumphjul för vätskan, bekräfta sedan att manteln, finishen och drivningen kan leverera det som process begärde. Gör de fyra stegen rätt och ett kärl på 1 000 L kommer att bete sig exakt som förutspått vid 600 L, vid 60 °C och på den tionde rengöringscykeln.
YME Equipment Co., Ltd bygger sanitära enkelväggiga, mantlade, högskjuvnings- och vakuumblandningskärl för mejeriprodukter, drycker, bryggning, bioteknik och kemikalier. Om du har arbetsuppgifter och ett batchintervall, skicka dem till ingenjörsteamet och låt omröraren och jackan kontrolleras mot siffrorna innan ritningarna fryses.
Nyheter
-
-
Precision i färdig ölvolym och CO2-nivåer är inte förhandlingsbar för kommersiella förpackningar. Denna Brite Beer Tank är utrustad med en högnoggrann sanitetsnivåmätare och en precisionskolsyraste...
READ MORE -
Flexibel tillverkning kräver mångsidig utrustning som kan anpassas till förändrade produktionskrav. Vår 50L - 500L mobila agiterade tank är designad som en universell "användningstank" som kan fung...
READ MORE -
Lågt extraktutbyte och fastnat spridning är de primära flaskhalsarna i mindre brygghus, vilket slösar dyra specialmalt. Denna högeffektiva Mash & Lauter Tun-kombination har en precisionsfräst V-wir...
READ MORE -
Bearbetning av högviskösa material som sirap leder ofta till betydande energiförluster och långsamma uppvärmningstider i oisolerade tankar. Vår isolerade mantelförsedda tank löser detta genom att i...
READ MORE -
Vid avancerad kemisk syntes kan även en avvikelse på 2°C från måltemperaturen leda till batchfel. Vår högprecisionsmantlade omrörartank är konstruerad för kritiska processer som kräver termisk hant...
READ MORE
YME Utrustning
-
-
Välkommen till Besök oss
Yinghua Road nr 15, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, Zhejiang-provinsen, Kina -
Ring Oss
• Mob: +86 0574 6583 9268 -
Kontakta Oss online
• info@ymeequipment.com
Upphovsrätt © YME Equipment Co., Ltd. Alla rättigheter reserverade.
OEM/ODM Fluid Process Equipment Manufacturer
Leverantör av bryggeriutrustning
