

Inom färg- och beläggningsindustrin leder pigment "klumpning" till dålig färgutveckling och ytdefekter. Vår industriella högskjuvningsblandare är speciellt utformad för dispersioner med hög fast su...
READ MORE
Hur färg tillverkas: Steg-för-steg-guide till färgproduktionsprocessen
En färgfabrikschef i Ningbo öppnade föregående veckas produktionslogg och hittade ett välbekant problem: batch 2417 och batch 2418 använde samma formel, samma pigmentpartier och samma processregister, men neddragningen från batch 2418 visade lägre färgstyrka och en grövre slipning. Problemet var inte heller ingredienserna. Det var sättet som spridnings- och sviktstegen utfördes.
Färgtillverkning är en kontrollerad sekvens av dispergering, blandning, testning och fyllning. En stabil, konsekvent beläggning uppnås när varje steg genomförs med rätt utrustning och processparametrar. Den här artikeln förklarar hur färg tillverkas i en typisk kommersiell anläggning, vilka processsteg som betyder mest och vilken blandnings- och lagringsutrustning som fungerar bäst vid varje punkt.
Färgtillverkning i ett ögonkast: fyra kontrollerade stadier
Oavsett om en anläggning producerar arkitektoniska färger, industriella grundfärger eller bilbeläggningar, följer produktionssekvenser med samma struktur. De fyra stegen nedan förekommer i praktiskt taget varje färgtillverkningsprocess.
| Scen | Huvudmål | Typisk utrustning | Processtid |
|---|---|---|---|
| 1. Pigmentdispersion | Bryt pigmentagglomerat ner till en målfinhet | Högskjuvningsblandare, pärlkvarn | 30-90 min |
| 2. Besvikelse | Tillsätt hartser, lösningsmedel och tillsatser för att nå slutlig viskositet | Blandningstank med ankare eller turbinomrörare | 20-60 min |
| 3. Kvalitetstestning | Kontrollera finhet, viskositet och färgstyrka | Hegman mätare, Brookfield viskosimeter | 15-45 min |
| 4. Fyllning och förvaring | Paketera färdig färg och bibehåll dess stabilitet | Påfyllning av huvudet, förvarings- och lagringstankar | Kontinuerlig |
Tabellen ovan sammanfattar det övergripande flödet. Avsnitt som följer förklarar varje steg i praktiska termer, med särskild uppmärksamhet på de utrustningsbeslut som påverkar sats-till-batch-konsistensen.
Steg 1: Pigmentdispersion
Pigment anländer till färganläggningen som fina pulver, men de primära partiklarna är naturligt samlade i agglomerat. I det levererade till mäter dessa klusterstånd allmänt 50-100 mikron eller mer . I en färdig färg behöver pigmentpartiklar normalt reduceras till 15-30 mikron räckvidd , och ibland finare för högblank finish.
Dispersion är den mekaniska processen som bryter mot dessa agglomerat. Det innebär att tre saker händer på en gång: att blöta pigmentytan med bindemedelslösningen, applicera skjuvning för att separera klustren och stabilisera de separerade partiklarna så att de inte agglomererar igen under resten av processen.
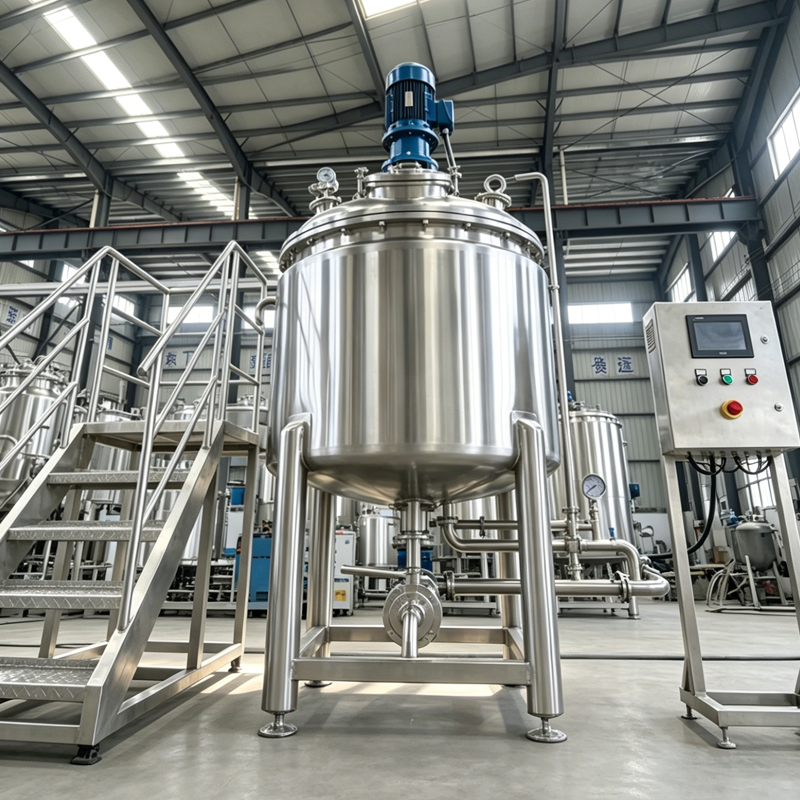 Industriell högskjuvningsblandare för pigmentdispersion Denna mixer använder en motor med högt vridmoment och en specialiserad dispersionsskiva för att bryta pigmentagglomerat, vilket säkerställer konsekvent färg och jämn finish i färg- och beläggningsapplikationer med hög fast halt. Visa produkt →
En rotor-statorblandare tillhandahålls den mekaniska energin som behövs för detta steg. Rotorn snurrar med hög hastighet inuti en stationär stator, vilket genererar spetshastigheter på ungefär 20-50 m/s . Uppslamningen dras in i statorn och driver ut med hög hastighet, vilket ger hydrauliska skjuv- och kollisionskrafter som delar upp agglomerat till individuella pigmentpartiklar.
För färganläggningar som uppgraderar från enkla skovelomrörare till specialbyggd dispersionsutrustning, kan en dedikerad industriell högskjuvningsblandare för pigment- och färgslipning förkorta dispergeringstiden från timmar till minuter samtidigt som den ger en synbart mer enhetlig kvarnbas.
Typiska spridningsparametrar för en kommersiell färgsats
- Rotorspetshastighet: 20-50 m/s, beroende på pigmenthårdhet och bindemedelssystem
- Batchtemperatur: håll under 50-60°C för att begränsa lösningsmedelsavdunstning och hartsnedbrytning
- Dispersionstid: 30-90 minuter per sats, verifierad med en Hegman-mätare
- Finhetsmål: Hegman skala 6-7, ungefär 15-25 mikron för de flesta industrifärger
Steg 2: Let-Down och blandning
När pigmentet är helt dispergerat överförs den koncentrerade kvarnbasen till en blandningstank. De återstående formelkomponenterna läggs till här: hartslösningar, lösningsmedel, skumdämpare, vätmedel, biocider och tixotropa förtjockningsmedel. Detta steg kallas släpp och det bestämmer färgens slutliga viskositet, flytbeteende och appliceringsegenskaper.
Ordningsföljden i vilken ingredienserna tillsätter spelar roll. Om hartset hälls i för snabbt kan lokal utfällning bilda små geler eller fläckar som är svåra att sprida på nytt. En typisk låt-down-sekvens ser ut så här:
- Starta omröraren med låg hastighet och ladda kvarnbasen i blandningstanken.
- Tillsätt harts och mjukgörare i en jämn ström, inte som en enda häll.
- Tillsätt lösningsmedel långsamt medan du tittar på batchtemperaturen för att undvika kokning.
- Blanda in tillsatser, med skumdämpare tidigt i cykeln och förtjockningsmedel nära slutet.
- Avsluta med en kort homogeniseringspassage för att stabilisera dispersionen före provtagning.
Vattenbaserade färger är särskilt krävande vid sänkning. De är emulsioner, vilket innebär att överdriven skjuvning kan bryta dropparna och destabilisera hela partiet. En SS316L homogenisatortank för stabila kemiska emulsioner ger tillverkare kontrollerade skjuvning i detta skede, med tillräcklig flexibilitet för att hantera både lågviskösa och högfasta formuleringar.
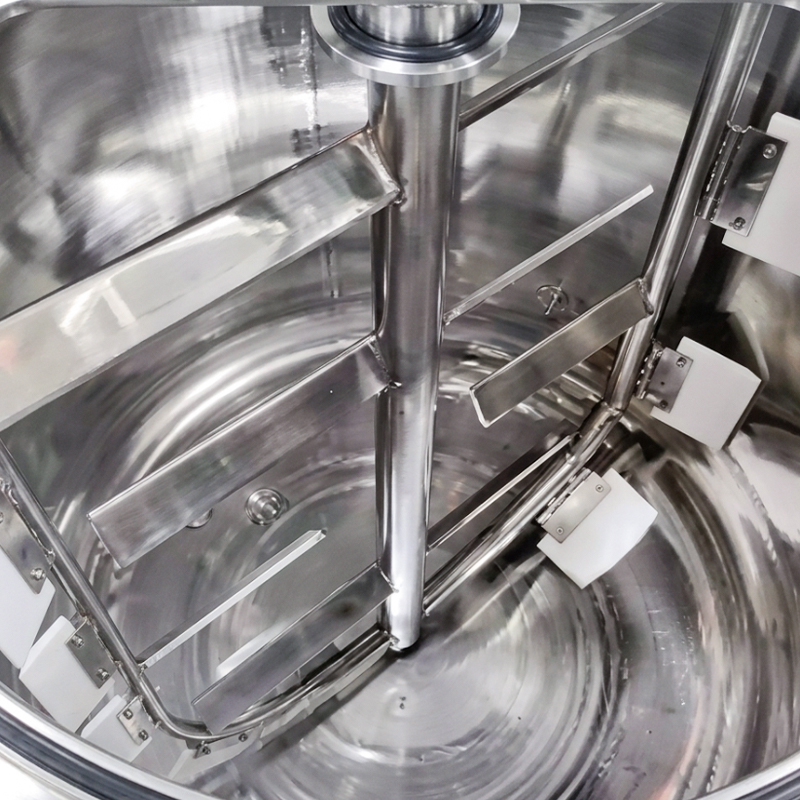 SS316L Homogenizer Tank för reaktiva emulsioner Byggd med korrosionsbeständigt 316L rostfritt stål och högpresterande homogenisator, en skydder denna tank metallkontamination och passar krävande kemisk blandning, polymermodifiering och hög renhet. Visa produkt →
Utformningen av blandningstanken spelar lika stor roll som omrörningshastigheten. Olika omrörargeometrier skapar mycket olika flödesmönster, och den rätta konfigurationen av döda zoner där oblandat material samlas nära tankens botten. För en praktisk översikt över hur blandningstankar fungerar och vilka konfigurationer som passar olika processer, se vår artikel om vad en blandningstank är .
Steg 3: Kvalitetstestning
Innan färg skickas till fyllningslinjen måste varje produktionssats klara en liten uppsättning processkontrolltester. Dessa tester kräver inte ett fullständigt analytiskt laboratorium; de är designade för att fånga upp de vanligaste batchdefekterna på några minuter.
- Malningsfinhet: mätt med en Hegman-mätare. Målet för industrifärger är generellt 6-7, vilket motsvarar ungefär 15-25 mikron.
- Viskositet: mätt med en Brookfield rotationsviskosimeter. Flytande färger sträcker sig generellt från 1 till 30 poise (100-3000 mPa·s) vid 25°C.
- Densitet: bekräftar att pigment- och bindemedelsförhållanden ligger inom specifikationen.
- Färgstyrka: en uttag jämförs med ett godkänt referensprov från det tidigare godkända partiet.
- Torktid: en snabb filmneddragningskontroll bekräftar att härdningsprofilen inte har ändrats.
Om en sats misslyckas med något av dessa tester, är den vanliga korrigerande åtgärden att återföra den till tömningstanken för en viskositetsjustering eller ett ytterligare spridningspass. Färg som misslyckas på grund av slipningen kan inte bara filtreras; partiklarna kommer att dyka upp igen efter filtrering, så det korrekta svaret är en annan passage genom högskjuvningsutrustningen.
Steg 4: Fyllning och förvaring
Efter kvalitetsgodkännande passerar färgen genom ett filter, gäller 100 till 200 mikron, och går sedan till fyllningslinjen. Påfyllningskärlet måste hålla färgen försiktigt omrörd hela tiden. Om pigment tilllåts sedimentera blir de första behållarna tunnare än de sista och hela partiet bedöms som defekt trots att den klarat laboratorietester.
Färdig färg förpackas i behållaren som sträcker sig från 1-liters dunkar till 200-liters fat, eller lagras i tankar före leverans. Noggrann hantering under fyllningen bevarar den tidigare uppnådda konsistensen vid dispergering och sänkning.
Att välja rätt utrustning för färgtillverkning
När en anläggning utökar kapaciteten eller byter från en färgfamilj till en annan, till exempel från lösningsmedelsbaserad industriell emalj till vattenbaserad arkitektonisk beläggning, måste utrustningssortimentet ses över. Tabellen nedan jämför de tre vanligaste utrustningsvalen inom färgtillverkning.
| Typ av utrustning | Bäst för | Viskositetsområde | Typisk batchstorlek |
|---|---|---|---|
| Högskjuvande rotor-statorblandare | Pigmentdispersion, beredning av kvarnbas | 100-50 000 mPa·s | 500-5 000 L |
| Homogenisatortank | Vattenbaserade färger, emulsionsstabilisering | 200-10 000 mPa·s | 200-3 000 L |
| Blandningskärl med öppen topp | Besvikelse, allmän blandning, flexibilitet i små partier | 50-5 000 mPa·s | 500-5 000 L |
För produktionslinjer som hanterar lösningsmedelsbaserade färger och medelviskositetsformuleringar erbjuder ett öppet kärl med variabel hastighet flexibel blandningskapacitet till en måttlig kapitalkostnad. Det höghastighetsöppna kemikalieblandningskärlet är ett praktiskt exempel, designat för att hantera både spridnings- och släppningsuppgifter i en enda tank.
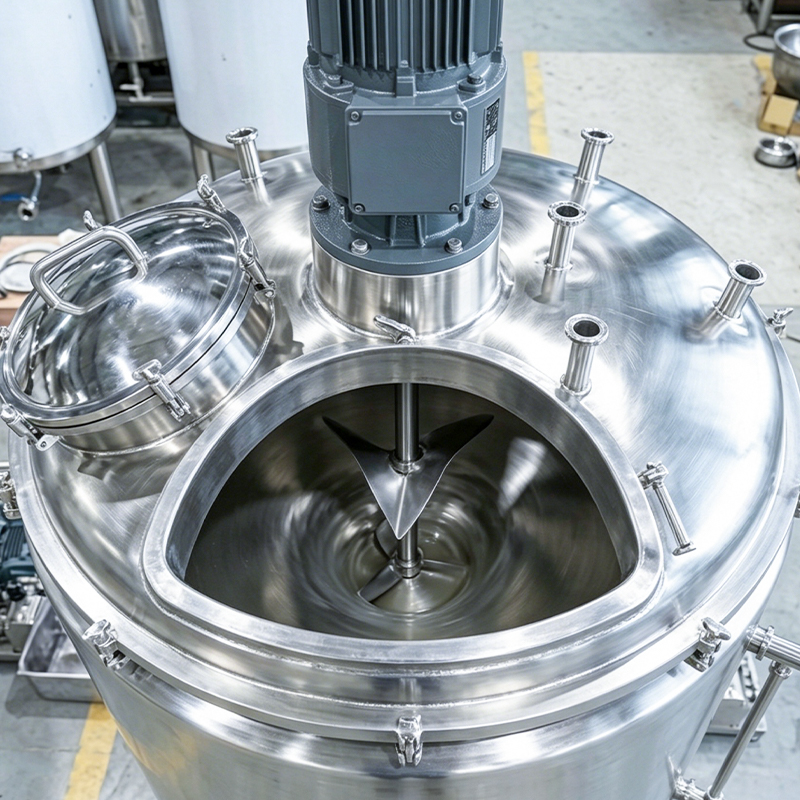 Höghastighetskärl med öppen topp för kemisk blandning Med pumphjul med variabel hastighet upp till 960 RPM och en design med öppen topp, innehåller detta kärl snabbt pulver och hanterar pigmentdispersion och aggressiv vätskeblandning med förstärkt konstruktion. Visa produkt →
Praktiska urvalskriterier
- Konstruktionsmaterial: SS304 är vanligt för lösningsmedelsbaserade färger; SS316L är att föredra för vattenbaserade system och kloridhaltiga tillsatser.
- Mantlad uppvärmning eller kylning: krävs när viskositeten måste kontrolleras under dispergering och sänkning.
- Förmåga att rengöra på plats: minskar bytestid vid byte mellan färger eller produktfamiljer.
- Tankkapacitet kontra batchstorlek: tillåt minst 15-20 % utrymme för lösningsmedelstillsats och skjuv-inducerad stänk.
- Hastighetskontroll: omriktar med variabel frekvens tillåter en tank att gå från lågskjuvblandning till högskjuvningsdispersion.
Färgtillverkning ser enkel ut från utsidan: blanda pigment, harts och lösningsmedel och förpackning sedan resultatet. I praktiken ställer varje steg, från spridning och släpp till provning och fyllning, olika mekaniska krav på utrustningen. Satsens konsistens avgör mindre av formeln ensam än av hur väl blandnings- och dispersionsutrustningen matchar pigmentsystemet, viskositetsintervallet och produktionsskalan.
Om du planerar en ny färgproduktionslinje, uppgraderar en befintlig anläggning eller lägger till spridningskapacitet, hjälper det att diskutera processen med en utrustningsleverantör som kan matcha tankar, omrörare och högskjuvningsblandare till dina specifika formuleringar. Kontakta oss för att granska dina projektkrav.
Nyheter
-
-
Varje dag av försenad produktion går förlorade intäkter under en ny affärslansering. Vår "Plug-and-Play" bryggskida i rostfritt stål är färdigmonterad, passiverad och fabrikstestad före leverans. N...
READ MORE -
Storskalig industriell bryggning kräver en konstant, hög volymförsörjning av rena jästkulturer, vilket manuella system inte tillförlitligt kan tillhandahålla. Vår automatiserade jästförök...
READ MORE -
Inom bioteknik och vaccinproduktion kan den minsta mikrobiell kontaminering leda till katastrofala batchfel. Vår GMP Standard Buffer Tank löser detta genom en dödbensfri, självdränerande design som...
READ MORE -
För avancerade personliga hygienprodukter är mikrobiell tillväxt i sprickor och ojämn fördelning av ytaktiva ämnen kritiska kvalitetsrisker. Den här sanitära enkelväggsagiterade tanken har en inre ...
READ MORE -
När mat- och dryckesproduktionen skalas upp blir inomhusutrymmen en premium. Våra vertikala utomhussilor är den perfekta storskaliga förvaringslösningen, byggda med förstärkta tak och UV-beständig ...
READ MORE
YME Utrustning
-
-
Välkommen till Besök oss
Yinghua Road nr 15, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, Zhejiang-provinsen, Kina -
Ring Oss
• Mob: +86 0574 6583 9268 -
Kontakta Oss online
• info@ymeequipment.com
Upphovsrätt © YME Equipment Co., Ltd. Alla rättigheter reserverade.
OEM/ODM Fluid Process Equipment Manufacturer
Leverantör av bryggeriutrustning
